鋳物への粉体塗装は可能か
鋳物(鋳鉄、鋳鋼、アルミ鋳物・ダイカスト)にも粉体塗装は可能です。工作機械のベッドやコラム、産業機械のフレーム、ポンプやバルブのボディ、減速機ケース、街路灯やベンチの脚、マンホール、手すりの支柱など、鋳物製品には昔から塗装が施されてきました。粉体塗装は厚膜で耐久性が高く、鋳物特有の粗い表面を平滑に見せる効果もあるため、鋳物との相性は良い塗装法です。
ただし、鋳物には圧延材にはない3つの特徴があり、これを無視して塗装すると塗膜不良が起こります。鋳物の粉体塗装は、前処理の段階で「油」「巣」「ガス」をどう処理するかがすべてです。
鋳物の粉体塗装で起こりやすいトラブル
1. 含浸した防錆油による密着不良・はじき
鋳物は表面が粗く多孔質で、出荷時に防錆油が塗られていることが多い素材です。表面が粗いため油が内部へ入り込みやすく、通常の脱脂では奥に残った油が取り切れません。残った油は焼付時に表面へにじみ出て、塗料をはじいたり(クレーター、ハジキ)、塗膜を浮かせたりします。
2. 巣(ピンホール・鋳巣)からのガス噴出
鋳物内部には鋳造時に生じた気孔「巣」があります。巣に閉じ込められた空気や水分、油分が焼付炉の熱で膨張し、塗膜を突き破って出てくると、塗膜表面に気泡(ブリスター)や小さな穴(ピンホール)ができます。特に表面近くに巣が多いアルミダイカストや、砂型鋳物の肌荒れ部分で起こりやすい現象です。
3. 表面の粗さ・砂の残り
砂型鋳物は鋳肌に砂が食い込んでいることがあり、そのまま塗装すると塗膜と一緒に砂が剥落します。また、鋳肌の凹凸が激しいと膜厚が不均一になり、凸部が薄く、凹部が厚くなります。
鋳物の粉体塗装の前処理と対策
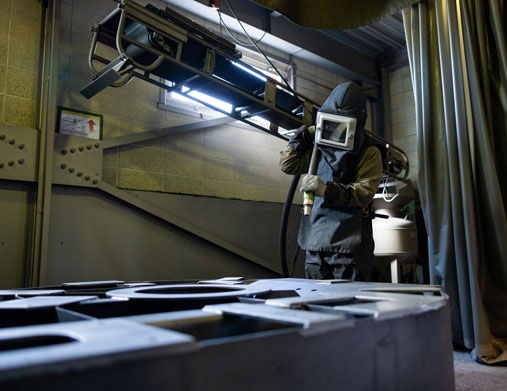 スチールグリットブラスト処理
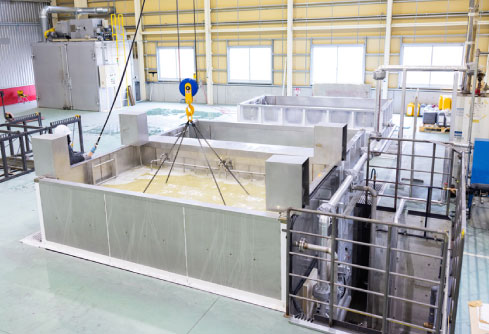 化成皮膜処理槽
脱脂後に乾燥炉で加熱し、油を飛ばす
内部に入り込んだ油は、脱脂だけでは取り切れません。そこで、脱脂後に一度乾燥炉で加熱し、油を表面に浮き出させて飛ばす「空焼き(プレベーク)」を行います。塗装前に油とガスを出し切っておくことで、焼付時のはじきや気泡を防ぎます。協同精機では、鋳物の粉体塗装にこの工程を標準的に組み込んでいます。亜鉛メッキ鋼材のガス抜きと同じ乾燥炉を使用します。
スチールグリットブラストで鋳肌を整える
ブラスト処理で鋳肌の砂、錆、酸化皮膜を除去し、表面を均一に粗面化します。塗料の食い付き(アンカー効果)が良くなり、密着性が向上します。鋳鉄にはスチールグリット、アルミ鋳物には非鉄用メディアを使い分けます。
化成皮膜処理
鋳鉄の場合、ブラスト後にリン酸鉄化成皮膜処理を行い、塗膜下の防錆性を高めます。
必要に応じてパテ・プライマー・2コート
巣が大きい部分や外観を重視する製品では、耐熱パテで巣を埋めてから塗装します。また、1コート目でガスを出し切ってから2コート目を塗る「2コート2ベーク」にすると、ピンホールの少ない平滑な仕上がりになります。膜厚も150〜250µmと厚くなり、防錆性が上がります。
| 工程 | 目的 |
|---|---|
| 脱脂 | 表面の油分除去 |
| 乾燥炉で空焼き | 内部に含浸した油とガスを事前に出す |
| スチールグリットブラスト | 砂・錆・酸化皮膜の除去、粗面化 |
| リン酸鉄化成皮膜処理(鋳鉄) | 密着性・防錆性の向上 |
| パテ処理(必要に応じて) | 大きな巣の充填 |
| 粉体塗装・焼付 | 1コートまたは2コート2ベーク |
鋳物に粉体塗装するメリット
厚膜で鋳肌の粗さをカバー
40〜125µmの厚膜は溶剤塗装より鋳肌の凹凸を埋めやすく、見た目が滑らかになります。
耐久性・防錆性
屋外の街路施設や水回りのポンプ・バルブなど、錆びやすい環境で長持ちします。
耐チッピング性
機械のベッドや建機部品など、ぶつかる・こすれる部位に向いています。
VOCフリー
溶剤を使わないため、環境対応が求められる公共物件にも適します。
鋳物の粉体塗装でよくある質問
Q. 鋳物に防錆油が塗ってあるが、そのまま出してよいか?
A. 問題ありません。協同精機で脱脂と空焼きを行います。ただし、油の種類が分かれば教えていただけると処理条件を最適化できます。
Q. アルミダイカストにも粉体塗装できるか?
A. 可能です。ダイカストは表面近くに巣が多いため、空焼きと2コートを組み合わせることが多くなります。
Q. 機械加工面はマスキングできるか?
A. できます。ボルト穴、摺動面、はめあい面などはご指示に基づきマスキングします。
協同精機の鋳物粉体塗装
協同精機は「粉体塗装が難しいとされる素材」への対応を強みとしており、鋳鉄への粉体塗装にも30年以上の経験があります。工作機械や産業機械の鋳物フレーム、鋳物製の手すり支柱やエクステリア部材など、精密機器から屋外製品まで実績があります。
・脱脂→乾燥炉での空焼き→スチールグリットブラスト→リン酸鉄処理の前処理ラインを自社保有
・最長8m・最大6tの焼付炉で、工作機械のベッドやコラムのような大型・重量鋳物にも対応
・全品手吹きのため、リブや袋部の多い複雑形状の鋳物でも塗り残しなく仕上げます
・膜厚検査とクロスカット試験で密着を確認し、お客様ごとのチェックシートで管理
・1個の補修品・試作品からお受けします
「鋳物に塗装したら気泡だらけになった」「油がにじんで塗料がはじかれた」といった経験をお持ちでしたら、ぜひ協同精機にご相談ください。
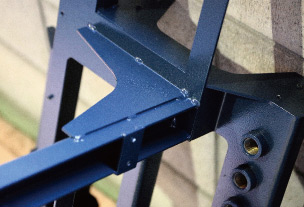 工作機械外周カバー
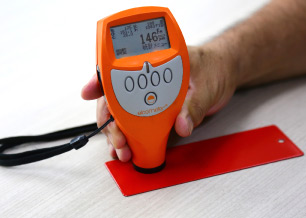 デジタル膜厚計による膜厚測定
協同精機株式会社 〒720-0091 広島県福山市神島町11番15号 TEL 084-983-1114