粉体塗装ができる金属素材
粉体塗装は180℃前後で焼き付けるため、この温度に耐えられる金属であれば基本的に塗装できます。最も多いのは鉄(鋼材)ですが、アルミやステンレスにも粉体塗装は可能です。ただし、「塗料が乗る」ことと「長期間はがれない」ことは別で、素材ごとに適した前処理を行わなければ密着性や防錆性は確保できません。
粉体塗装は前処理で決まるといわれます。このページでは、鉄・アルミ・ステンレスの3素材について、前処理の考え方と注意点を解説します。
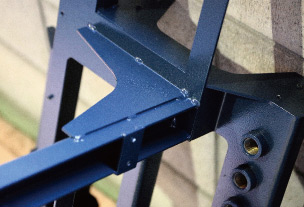
鉄(鋼材)への粉体塗装
対象となる鉄鋼材
SS400などの一般構造用圧延鋼材、SPCC(冷間圧延鋼板)、SPHC(熱間圧延鋼板)、角パイプ・丸パイプ、形鋼など、板金や溶接構造物の大半が該当します。粉体塗装の実績が最も多く、ノウハウが確立している素材です。
前処理のポイント
鉄は錆びやすいため、前処理の目的は「油・錆・黒皮を落とす」ことと「防錆性と密着性を高める皮膜をつくる」ことの2つです。
脱脂
加工時の切削油やプレス油を除去します。油が残ると塗膜がはじかれ、密着不良の原因になります。
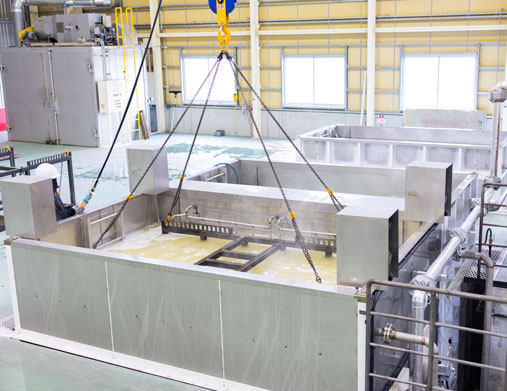
化成皮膜処理(リン酸鉄処理)
鉄の表面にリン酸鉄の皮膜を化学的に形成し、塗料との密着性と塗膜下の防錆性を高めます。協同精機ではリン酸鉄化成皮膜処理を標準としています。
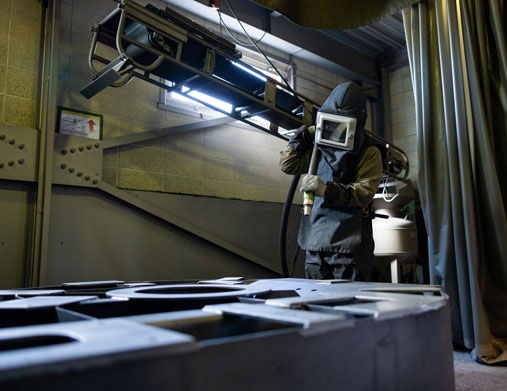
スチールグリットブラスト
熱間圧延材の黒皮(ミルスケール)や錆、溶接スパッタを物理的に除去し、表面を粗面化します。黒皮の上に塗装すると、黒皮ごと塗膜がはがれるため、SPHCや形鋼、溶接構造物ではブラストが重要です。
注意点
・溶接部のスラグ・スパッタ・ピンホールは塗装前に処理が必要です。
・袋構造や合わせ面に入り込んだ処理液・水分は、焼付時に噴き出して塗膜不良を起こすため、水抜き穴の設計や乾燥工程が必要です。
・パテ処理・シール処理・マスキングは、ご要望に応じて協同精機で対応します。
アルミへの粉体塗装
アルミに粉体塗装するメリット
アルミは軽く錆びにくい素材ですが、そのままでは表面が酸化して白く曇り、指紋やキズも目立ちます。粉体塗装を施すことで、色や意匠を自由に付けられ、耐候性・耐薬品性・耐傷性が向上します。アルマイト(陽極酸化)より厚膜で色の自由度が高く、大型品や複雑形状にも対応しやすいのが粉体塗装の利点です。アルミサッシやカーテンウォール、看板、機械のカバーやヒートシンク、アルミ鋳物・ダイカスト製品などに使われています。
前処理のポイント
アルミは鉄と違ってリン酸鉄処理では十分な皮膜ができません。アルミ表面には自然に薄い酸化皮膜があり、これが密着を妨げるため、専用の化成処理が必要です。
脱脂・エッチング
油分を落とし、酸またはアルカリで表面の酸化皮膜をわずかに溶かして活性化します。
化成皮膜処理
クロメート処理、またはノンクロム(ジルコニウム系・チタン系)化成処理でアルミ表面に密着皮膜をつくります。近年は環境規制からノンクロム処理が主流です。
ブラスト処理
化成処理設備がない場合や、アルミ鋳物・押出材の表面を粗面化したい場合は、アルミナやガラスビーズなど非鉄用のメディアでブラストします。鉄用のスチールグリットを使うと鉄粉が残って錆の原因になるため、メディアの使い分けが必要です。
注意点
アルミダイカスト・鋳物の巣(ガス)
内部に閉じ込められたガスが焼付時に膨張して塗膜に気泡(ブリスター)を作ることがあります。塗装前に空焼き(プレベーク)してガスを抜くと安定します。
熱による変形・軟化
薄肉のアルミや熱処理合金は、焼付温度で歪んだり強度が変わったりすることがあります。板厚と合金種を事前に確認します。
異種金属接触
鉄製のボルトやインサートが付いた状態で塗装する場合、前処理液との反応や電食に注意が必要です。
ステンレスへの粉体塗装
ステンレスに粉体塗装する理由
ステンレスは錆びにくく、あえて塗装しないことが多い素材です。しかし「色を付けたい」「意匠を統一したい」「指紋や汚れを目立たなくしたい」「塩害環境でもらい錆・孔食を防ぎたい」といった理由で粉体塗装が選ばれます。手すり、店舗什器、厨房機器の外装、公共施設のサイン、真鍮風や木目調などの意匠を付けた建材などが代表例です。
前処理のポイント
ステンレスは表面に強固な不動態皮膜があり、化成処理による皮膜が形成されにくいため、塗料の密着が最も難しい素材のひとつです。
脱脂
油分を完全に除去します。
ブラストによる粗面化
不動態皮膜を物理的に削り、表面に微細な凹凸(アンカー)をつくって塗料を食い込ませます。アルミ同様、鉄粉が残らないメディアを使います。
必要に応じてプライマー
密着性を高めるため、粉体プライマーや専用の下塗りを併用することがあります。
注意点
・ヘアラインや鏡面仕上げのステンレスにそのまま塗装すると、密着不良を起こしやすくなります。意匠面を残す部分と塗装する部分を分ける場合はマスキングと処理範囲の設計が必要です。
・焼付温度でステンレスが変色することはありませんが、薄板は熱歪みに注意が必要です。
素材別の前処理まとめ
| 素材 | 主な前処理 | 密着の難易度 | 主な注意点 |
|---|---|---|---|
| 鉄(SS・SPCC) | 脱脂→リン酸鉄化成皮膜 | 低 | 錆・油の除去、袋構造の水抜き |
| 鉄(SPHC・形鋼・溶接品) | 脱脂→ブラスト→リン酸鉄化成皮膜 | 低〜中 | 黒皮・スパッタの除去 |
| アルミ | 脱脂→エッチング→ノンクロム化成 or ブラスト | 中 | 酸化皮膜、鋳物の巣、熱変形 |
| ステンレス | 脱脂→ブラスト(+プライマー) | 高 | 不動態皮膜、意匠面の扱い |
 化成皮膜処理(リン酸鉄処理)
 スチールグリットブラスト処理
協同精機の鉄・アルミ・ステンレス粉体塗装
協同精機は粉体塗装を始めて30年以上。豊富な経験から養われた独自の技術で、粉体塗装が難しいとされるステンレスやアルミ材にも対応しています。ショッピングカート、手すり、アルミ製の機械カバーや建材など、鉄以外の素材への実績も多数あります。
・リン酸鉄化成皮膜処理とスチールグリットブラストを自社保有し、素材と表面状態に応じて前処理を使い分け
・全品手吹きのため、ステンレスの意匠面を残す部分塗装やマスキングにも柔軟に対応
・塗膜の密着性はクロスカット試験、膜厚は膜厚計で検査し、お客様ごとのチェックシートで管理
・鉄・ステンレス・アルミの板金加工(AMADAファイバーレーザー複合機・ベンディングマシン)から塗装まで自社一貫
・最長8m・最大6tの大型品、試作1個からの小ロットにも対応
「アルミに粉体塗装できるか」「ステンレスに色を付けたい」「鉄とアルミが混在した製品を同じ色で仕上げたい」など、素材にまつわるご相談は協同精機へ。素材の種類・表面状態・使用環境を伺い、最適な前処理と塗料をご提案します。
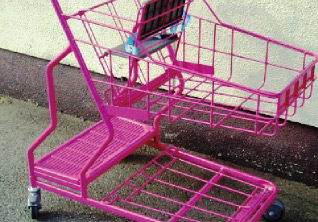 ショッピングカート
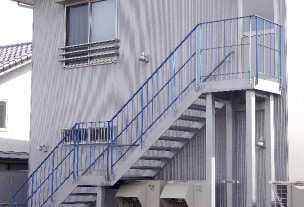 屋外階段・手すり
協同精機株式会社 〒720-0091 広島県福山市神島町11番15号 TEL 084-983-1114