粉体塗装(パウダーコーティング)とは
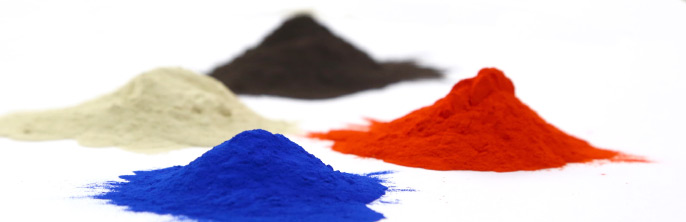
粉体塗装とは、溶剤を含まない粉末状の塗料を静電気の力で付着させ、
炉で加熱して溶かし、硬化させて塗膜をつくる塗装方法です。
粉体塗装は有機溶剤を使わないため、塗装時にVOC(揮発性有機化合物)がほとんど発生しません。溶剤塗装に比べて数倍の厚みをもつ強固な塗膜が1回の塗装で得られ、キズ・錆・薬品に強いことから、産業機械や建材、屋外設備など耐久性が求められる金属製品に広く採用されています。
粉体塗装と「焼付塗装」の関係
「焼付塗装」という言葉もよく使われますが、焼付塗装は「塗ったあとに加熱して硬化させる塗装」の総称で、溶剤系の焼付塗料(メラミン、ウレタンなど)による塗装と、粉体塗装の両方を含みます。粉体塗装は焼付塗装の一種であり、その中で唯一、溶剤を使わない方式です。
粉体塗装の仕組みと工程
粉体塗装は、大きく「前処理」「塗装」「焼付」「検査」の4工程で行われます。
STEP1 前処理(脱脂・化成皮膜・ブラスト)
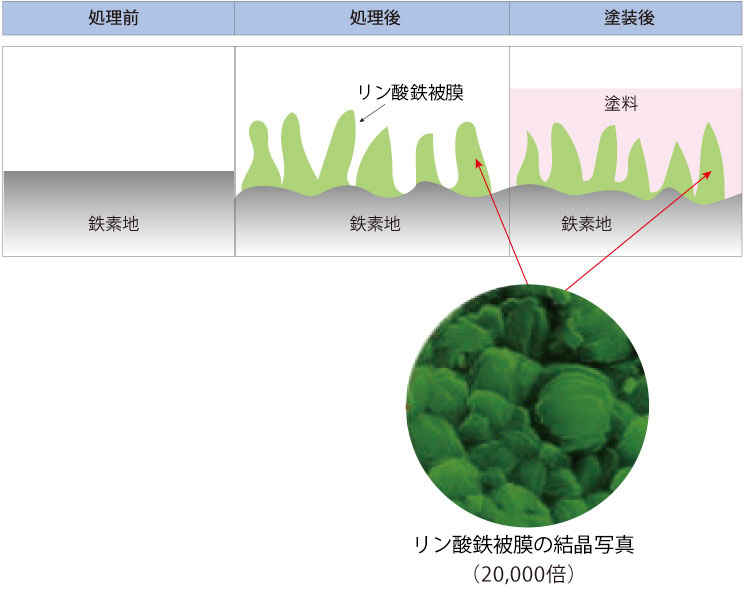
塗装の密着性と防錆性を決める最も重要な工程です。被塗物に油や錆、汚れが残っていると、塗料がはじかれたり、後から塗膜が浮いたりします。脱脂で油分を落とし、鉄鋼材ではリン酸鉄やリン酸亜鉛の化成皮膜処理で表面に塗料の足がかりとなる皮膜をつくります。錆や黒皮がある材料、鋳物、厚い塗膜を要する製品ではスチールグリットブラストで表面を削り、粗面化します。
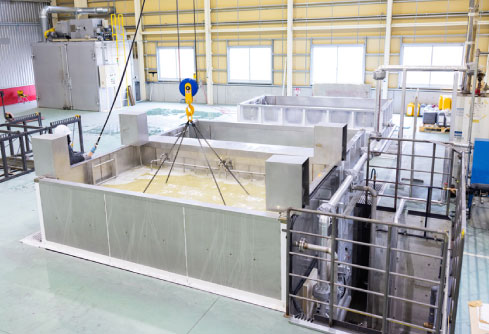 化成皮膜処理槽
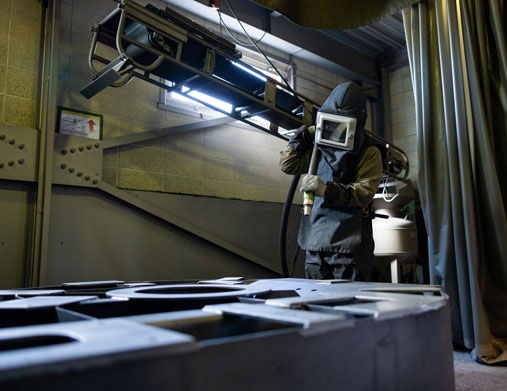 スチールグリットブラスト処理
STEP2 静電粉体塗装
粉体塗料をガンの先端で帯電させ、アースした被塗物に静電気の力で吸着させます。粒子が細かいため複雑な形状にも均一に付着し、付着した粉は焼付前ならエアーで吹き飛ばしてやり直すことも可能です。塗り残しや垂れが起きにくいのも粉体塗装の特徴です。
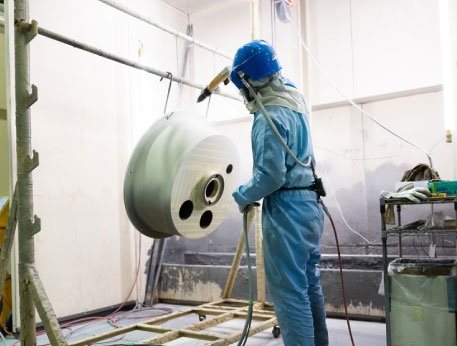 静電粉体塗装の作業風景
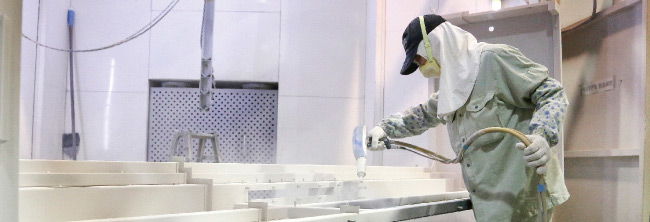 職人による手吹き塗装
STEP3 焼付(加熱硬化)
塗料が付着した被塗物を焼付炉に入れ、180℃前後で加熱します。粉が溶けて流れ、樹脂と硬化剤が化学反応を起こして、強固に密着した高分子の塗膜になります。この「溶けてから固まる」という過程が、溶剤塗装にはない厚膜と平滑性を生みます。
STEP4 検査
膜厚計による膜厚測定、クロスカット試験(碁盤目試験)による密着性確認、色・艶の目視確認などを行い、出荷します。
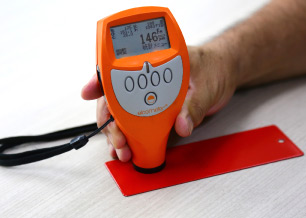 デジタル膜厚計による膜厚測定
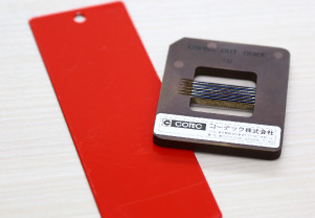 クロスカット試験(碁盤目試験)
粉体塗装の膜厚は1回で40〜125µm
粉体塗装の膜厚は1コート(1度塗り)で40〜125µm、2コート2ベーク(2度塗り)で約150〜250µmが目安です。溶剤塗装の1回あたりの膜厚は一般に15〜30µm程度ですので、粉体塗装は1回の塗装で溶剤塗装の数倍の厚みが得られます。
膜厚が厚いということは、ピンホール(塗膜の微小な穴)ができにくく、金属が空気や水に触れにくいということです。これが粉体塗装の優れた防錆性・耐久性の根拠になります。
粉体塗装と溶剤塗装・水性塗料の比較
| 塗装方法 | 1回あたりの膜厚(目安) | 溶剤(VOC) | 塗膜の特徴 |
|---|---|---|---|
| 粉体塗装 | 40〜125µm | ほぼゼロ | 厚膜・高硬度・耐薬品性・耐チッピング性 |
| 溶剤焼付塗装(メラミン等) | 15〜30µm | 25〜50% | 薄膜・平滑・幅広い色と艶 |
| 溶剤常温乾燥塗装 | 15〜30µm | 25〜50% | 現場塗装可・耐久性は限定的 |
| 水性塗料 | 15〜30µm | 7%以下 | 環境負荷小・乾燥に時間 |
粉体塗装の6つのメリット
1. 強い塗膜(キズ・摩耗・薬品に強い)
厚膜で高分子量の樹脂皮膜のため、キズや摩耗、薬品、衝撃に強く、柔軟性も備えています。工作機械のカバーや物流機器、屋外設備など、ぶつかる・こすれる・濡れる環境で長持ちします。
2. 優れた防錆性・耐候性
ピンホールが少なく、耐湿性・耐熱性・耐候性にも優れます。道路資材や建設資材、外柵など、屋外で長期間使われる製品にも採用されています。
 建築外壁材
 エクステリア資材
3. 安定した色調
液体塗料は粘度調整やシンナーの種類、季節によって色や艶がぶれますが、粉体塗料はその変動要因がなく、一年を通じて安定した色調と光沢が得られます。リピート品でも色が合いやすい塗装法です。
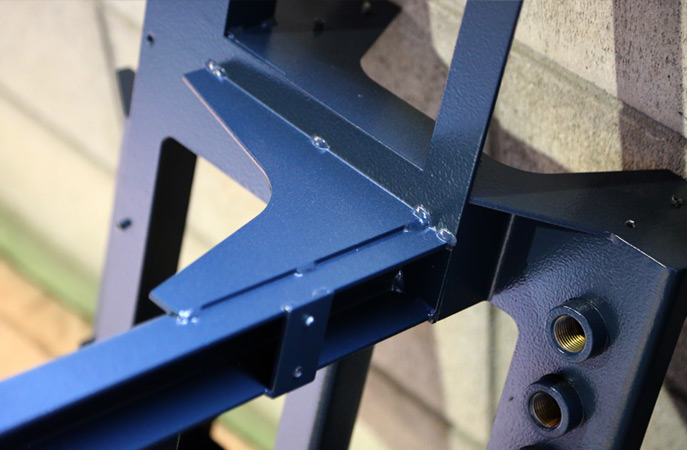
4. 多彩な意匠性
メタリック、ハンマートン、凹凸模様(テクスチャ)、スエード調、サテン調、石目調など、意匠性のある塗料が豊富です。手吹きの技術と組み合わせれば、木目調や多色塗り分け、真鍮風、エイジングといった特殊な表現も可能です。
5. トータルコストの削減
高品質・長寿命で再塗装の頻度が下がるため、メンテナンスを含めたトータルコストを抑えられます。塗料の回収再利用が可能で、塗り直しのロスも少ない塗装法です。
6. 人と環境にやさしい
粉体塗料は100%固形分の粉末塗料で、有機溶剤を含みません。VOC排出量はほぼゼロで、作業者の健康にも環境にもやさしい塗装です。2001年に施行されたグリーン購入法以降、国や自治体の調達では環境配慮製品が優先されており、粉体塗装はこの流れに合致します。
粉体塗装のデメリット・注意点
高温に耐えられる素材にしか塗れない
180℃前後で焼き付けるため、木材やプラスチック、熱で変形する部品には基本的に適用できません。
薄膜には向かない
厚膜が得意な反面、10〜20µmのような薄い塗膜は苦手です。
塗装設備の制約
焼付炉に入るサイズでなければ塗装できません。協同精機のように大型炉を持つ工場は限られます。
現場塗装ができない
工場での塗装が前提です。
少量の色替えにコストがかかる
自動ラインでは色替えの段取りが大きく、少量・多色には向きません。手吹き主体の工場ではこの制約が小さくなります。
粉体塗料の種類
粉体塗料は樹脂の種類によって性能が変わります。協同精機で取り扱う主な系統は次の通りです。
| 樹脂系 | 主な用途 | 特徴 |
|---|---|---|
| エポキシ系 | 屋内製品(自動車部品、家電、計器、水道管、鋼管) | 密着性・耐薬品性・防食性・電気絶縁性に優れる。紫外線で白亜化するため屋内向け |
| エポキシ・ポリエステル系(ハイブリッド) | 屋内製品(鋼製家具、事務機、電気部品、各種金具) | 両者の中間的な性能。コストバランスがよく使用量が多い |
| ポリエステル系 | 屋内・屋外製品(建材、外柵、建設機械、農機具、汎用金属製品) | 耐候性・耐久性に優れ、屋外用途の主力 |
協同精機ではポリエステル系を主力に、エポキシ系、エポキシ・ポリエステル系を用途に応じて使い分けています。使用する粉体塗料はFDA(アメリカ食品医薬品局)の規格を満たしたものです。
粉体塗装ができる素材
粉体塗装は焼付温度に耐えられる金属が対象です。鉄(SS材・SPCC・SPHCなど)、アルミ、ステンレス、鋳物(鋳鉄・アルミダイカスト)、亜鉛メッキ鋼材などに塗装できます。素材ごとに前処理の方法が変わるため、材料に合わせた前処理をご提案します。
粉体塗装に関するよくある質問
Q. 色数はどのくらいありますか?
A. 色見本帳だけで400色以上あります。色見本やサンプルがあれば、同色同艶の塗料を調色することもできます。
Q. 1個からでも塗装できますか?
A. 協同精機では試作品やテスト品を含め、1個からお受けしています。
Q. どのくらいの大きさまで塗装できますか?
A. 協同精機では長さ8m、重さ6tまで対応しています。
Q. 粉体塗装は錆びますか?
A. 塗膜が健全であれば金属は空気や水に触れないため、溶剤塗装より錆びにくい塗装法です。ただし、前処理が不十分だったり、深いキズで素地が露出したりすると、そこから錆が進行します。前処理と膜厚管理が重要です。
Q. 海外へ輸出する製品にも使えますか?
A. 協同精機ではFDA規格を満たした塗料を使用しており、安全基準の厳しい輸出品にも対応しています。
粉体塗装のご相談は協同精機へ
協同精機は広島県福山市で粉体塗装を30年以上手がける専門工場です。最長8m・最大6tの大型品から試作1個まで、全品職人の手吹きで仕上げます。鉄・アルミ・ステンレス・鋳物・亜鉛メッキ鋼材に対応し、板金から塗装まで自社一貫で承ります。
協同精機株式会社 TEL 084-983-1114